

 es

 English
 русский
 Français
 Español
 عربى

Guía de fabricación de barras colectoras: pasos del proceso, materiales y control de calidad
Contenido
- 1 Lo que realmente cubre la fabricación de barras colectoras
- 2 Los pasos básicos de fabricación, en orden
- 3 ¿Cobre o aluminio? Las consecuencias de la fabricación
- 4 Aislamiento: donde las barras colectoras tubulares obtienen su protección
- 5 Control de calidad que predice el rendimiento del campo
- 6 Defectos comunes y cómo los talleres los detectan a tiempo
- 7 Qué deben verificar los compradores antes de realizar el pedido
- 8 Preguntas frecuentes
- 8.1 ¿Qué tolerancia puede mantener un fabricante de manera realista en las posiciones de los agujeros?
- 8.2 ¿Pueden las barras colectoras de aluminio reemplazar al cobre en todas partes?
- 8.3 ¿En qué se diferencia la fabricación de barras colectoras tubulares del trabajo de barras planas?
- 8.4 ¿Qué debe incluir una cotización de fabricación?
A las 15 h. En la tarde más calurosa del año, un cuadro de distribución de 4.000 A de una central costera se activa por tercera vez esa semana. El diseño fue sólido y el interruptor funcionó bien. El verdadero culpable: una unión atornillada en una barra principal que fue perforada, dejada con una rebaba levantada y apretada de todos modos. La rebaba enterró la mayor parte del área de contacto, la resistencia aumentó y cada ciclo de calor diario empujó la unión más cerca de fallar.
Esta historia se repite en toda la industria porque fabricación de barras colectoras (cortar, perforar, doblar, enchapar, aislar y probar) es donde un diseño eléctrico sólido sobrevive o se desmorona silenciosamente. Lo primero es la conclusión: la selección de materiales y la calidad de las juntas determinan la vida útil de un sistema de barras colectoras mucho más que cualquier cosa impresa en su placa de características. El siguiente tutorial cubre los pasos de fabricación del núcleo, la decisión entre cobre y aluminio, cómo se aíslan las barras colectoras tubulares, las pruebas que realmente predicen el rendimiento en campo y lo que los compradores deben verificar antes de firmar una orden de compra.
Lo que realmente cubre la fabricación de barras colectoras
La fabricación convierte el material conductor en bruto (generalmente barras de cobre electrolítico o tubos de aleación de aluminio extruido) en portadores de corriente terminados y listos para instalar. Abarca tres flujos de trabajo bastante diferentes:
- Fabricación de barras planas: corte, punzonado, doblado y enchapado de barras rectangulares para tableros de distribución, tableros y conjuntos de distribución.
- Fabricación de barras colectoras tubulares: cortar tubos rígidos de aluminio o cobre a medida, soldar empalmes y accesorios de extremo, y colocar aisladores de postes y soportes de fijación: el estándar para subestaciones de alto voltaje, donde los tubos se extienden entre estructuras de acero.
- Montaje de electroductos: aloja conductores aislados dentro de una carcasa compacta para distribución de media y baja tensión, incluidos sistemas de alta densidad para edificios comerciales e industriales.
Los pasos se superponen, pero las tolerancias, las herramientas y los modos de falla no. Un taller que produce excelentes barras para paneles no está automáticamente calificado para soldar tubos de subestaciones o moldear aislamiento al vacío, razón por la cual cada capacidad merece un escrutinio por separado al evaluar a los proveedores.
Los pasos básicos de fabricación, en orden
Independientemente del tipo de producto, los talleres disciplinados siguen la misma secuencia de seis etapas:
- Selección y preparación de materiales. — verificar el grado de la aleación y el temple con los certificados del laminador, luego enderezar y limpiar el material antes de comenzar el corte.
- Corte y dimensionamiento — cizalla, sierra o corte CNC a medida con caras cuadradas; esas caras luego pasan a formar parte de la superficie de la articulación.
- Punzonado y taladrado — El punzonado CNC normalmente mantiene las posiciones de los orificios entre ±0,1 y 0,2 mm, y la ubicación de los orificios determina directamente cuánta área de contacto obtiene cada unión atornillada.
- Doblar y formar — el radio de curvatura interior debe ser al menos igual al espesor de la barra de cobre; el aluminio exige radios más generosos y atención a la dirección de la veta, o la cara exterior se agrieta.
- Tratamiento superficial — desengrasar y desoxidar las zonas de unión de chapas de estaño o plata, o aplicar aislamiento total en productos de mayor tensión.
- Inspección y pruebas — verificaciones dimensionales, calibres de orificios, muestreo de adherencia del revestimiento y pruebas eléctricas en productos aislados antes del envío.
La elección de la superficie merece su propia decisión, porque negocia el costo con la estabilidad de la articulación:
| Tratamiento | Lo que ofrece | Uso típico | Vigilancias |
|---|---|---|---|
| Desnudo (limpio, desoxidado) | Costo más bajo; depende de una alta presión de sujeción | Aparamenta interior seca | La oxidación aumenta la resistencia de las articulaciones con el tiempo. |
| estañado | Retarda la oxidación; indulgente para uniones atornilladas | Distribución general de energía, sitios interiores húmedos | Superficie más suave; Controlar el par y evitar la sobrecompresión. |
| Chapado en plata | Mínima resistencia de contacto; tolera temperaturas más altas | Uniones de alta corriente, ciclos de carga frecuentes | Mayor costo; los rayones exponen el metal base |
| Fundición de resina epoxi | Capa dieléctrica completa; permite diseños compactos | Barras colectoras tubulares clase 35 kV | El control de los huecos y la calidad del curado son fundamentales |
El doblado genera la mayor cantidad de retrabajo en la producción típica. Una barra doblada demasiado apretadamente, o a través del grano rodante, puede parecer perfecta y aún presentar microfisuras que crecen bajo décadas de ciclos térmicos. Coloque los requisitos de radio y veta en el dibujo, no en la memoria del operador.
¿Cobre o aluminio? Las consecuencias de la fabricación
En cuanto a la conductividad volumétrica, gana el cobre: alrededor del 100% de IACS frente a aproximadamente el 61% del aluminio. Pero el cobre también es aproximadamente 3,3 veces más denso, y eso cambia la aritmética por completo. Para transportar la misma corriente, una barra de aluminio necesita aproximadamente 1,6 veces la sección transversal, pero aun así pesa cerca de la mitad y cuesta menos por amperio transportado.
El peso explica por qué las barras colectoras tubulares rígidas de las subestaciones son casi siempre de aleación de aluminio: cada kilogramo extra en un tramo largo se multiplica en mayores soportes, cimientos y costes de instalación. Las composiciones de magnesio y aluminio añaden la resistencia que exigen los largos tramos al aire libre y las fuerzas de cortocircuito.
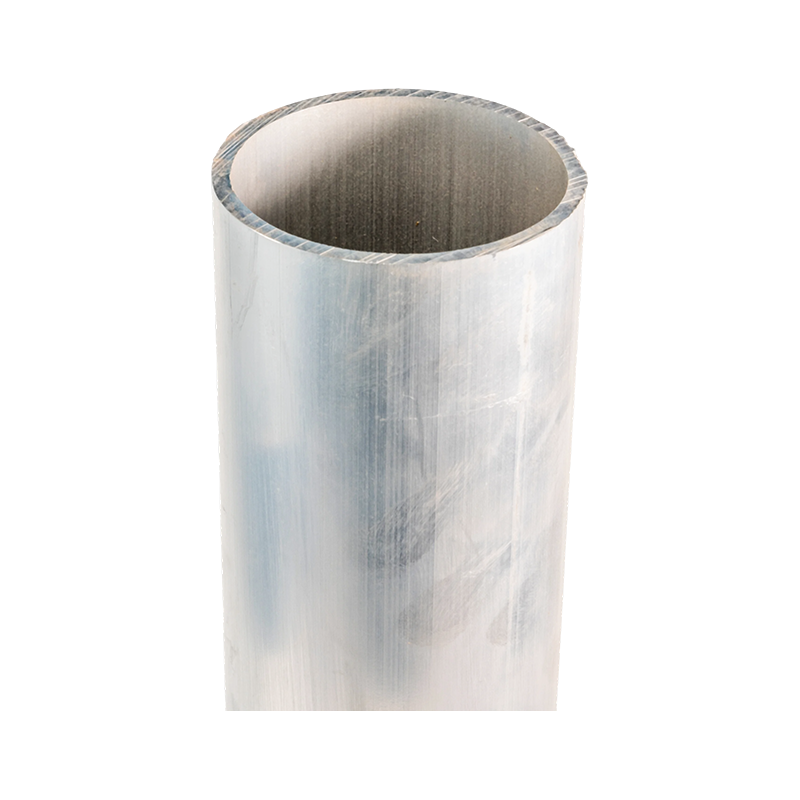 Barra colectora tubular de aleación de magnesio y aluminio de voltaje ultraalto Disponible en aleaciones 6063G, LF21Y, 6R05 y 2A14 para sistemas de 220 kV a 1000 kV, este conductor tubular sin costura combina el peso liviano y la resistencia de la aleación que exigen los largos tramos de subestaciones al aire libre y las fuerzas de cortocircuito. Ver producto →
La fabricación sigue al material. El aluminio se vuelve a oxidar a los pocos minutos de limpiarlo, por lo que las caras de las juntas deben desoxidarse y ensamblarse rápidamente. La recuperación elástica después de la flexión es mayor, los radios de flexión son mayores y la soldadura requiere procedimientos calificados para la aleación específica; los hábitos genéricos del taller de cobre se transfieren mal.
Aislamiento: donde las barras colectoras tubulares obtienen su protección
En las barras colectoras tubulares de media y alta tensión, el conductor desnudo representa sólo la mitad del producto. El sistema de aislamiento determina las distancias de fuga, los espacios libres de fases, el comportamiento de las descargas parciales y el tamaño compacto que puede llegar a tener la instalación. Las vías principales son fundas termorretráctiles en el extremo básico; EPDM extruido o caucho de silicona; PTFE para ambientes de alta temperatura y químicamente agresivos; y fundición de resina epoxi para clases de voltaje más altas.
El casting es donde la disciplina de fabricación se muestra más claramente. Bajo fundición al vacío, el aire y los volátiles se extraen antes de que la resina se cure, sin dejar huecos que puedan generar una descarga parcial. Una barra aislada sin ese control puede pasar una prueba de resistencia en fábrica y aún así envejecer prematuramente en servicio, una de las razones por las que los productos de clase de 35 kV se examinan rutinariamente con mediciones de descarga parcial.
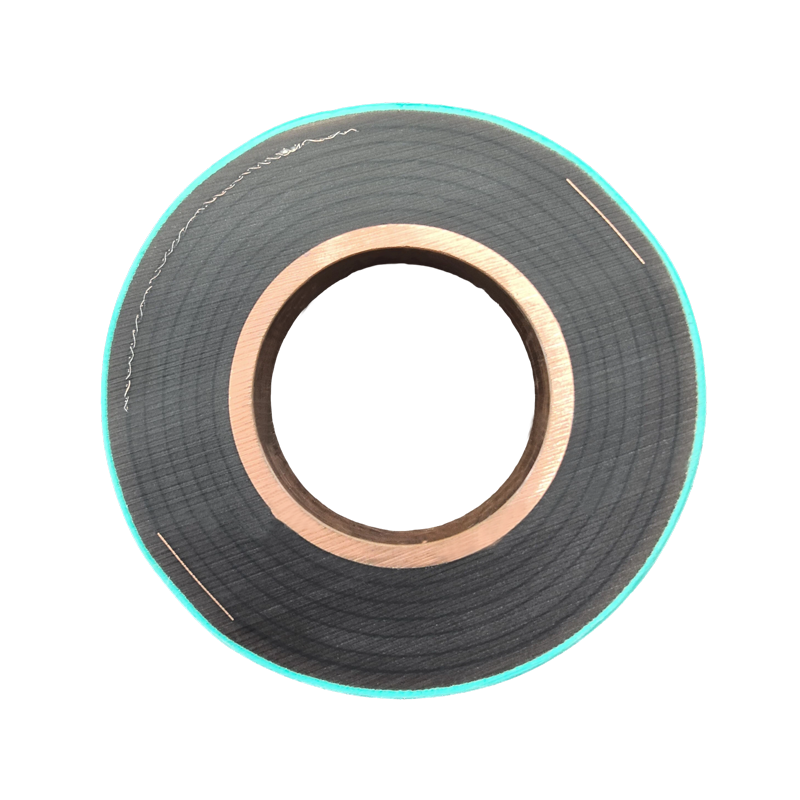 Barra colectora tubular de fundición de resina epoxi Fundida al vacío en una única pieza moldeada sin costura de cobre libre de oxígeno, esta barra retardante de llama de clase 35 kV elimina las interfaces y los huecos de aislamiento, lo que soporta un blindaje de descarga parcial y una vida útil superior a los 30 años. Ver producto →
Control de calidad que predice el rendimiento del campo
Tres familias de pruebas separan a un fabricante riguroso de uno optimista:
- Pruebas de aumento de temperatura. Según IEC 61439-1, un conjunto funciona a la corriente nominal hasta que las temperaturas se estabilizan, con barras colectoras de cobre desnudas limitadas a un aumento de 105 mil por encima de la temperatura ambiente. Debido a que el calentamiento en las uniones resistivas aumenta aproximadamente con el cuadrado de la corriente, incluso una resistencia adicional modesta en las uniones aparece rápidamente con la carga nominal.
- Comprobaciones de juntas y chapados. Los medidores de posición de los orificios, la verificación del torque y el muestreo de adhesión del revestimiento detectan los defectos que luego se convierten en puntos calientes.
- Pruebas de aislamiento. Resistencia a frecuencia industrial más medición de descargas parciales, especialmente para sistemas fundidos y extruidos.
Defectos comunes y cómo los talleres los detectan a tiempo
La mayoría de los retrabajos en la producción de barras colectoras se remontan a una breve lista de causas recurrentes. Las proporciones siguientes son ilustrativas más que estadísticas, pero los gerentes de producción experimentados reconocerán la forma del gráfico:
- Rebabas y bordes afilados después de cortar o perforar, se solucionó haciendo que el desbarbado sea un paso obligatorio y aprobado en lugar de opcional.
- Grietas después de doblarse — se evita respetando los radios de curvatura mínimos y flexionando contra la fibra rodante cuando el diseño lo permita.
- Desalineación del agujero — controlado con punzonado CNC y medidores de pasa/no pasa en lugar de diseño manual.
- Delaminación del revestimiento — capturada mediante muestreo de adhesión en cada lote, no sólo en el primer artículo.
- Huecos de aislamiento — eliminado mediante fundición al vacío y detección rutinaria de descargas parciales.
Qué deben verificar los compradores antes de realizar el pedido
Al evaluar a un fabricante, cambie las preguntas genéricas por preguntas concretas:
- ¿Pueden suministrar certificados de fábrica que vinculen cada lote a un grado y temperamento de aleación establecidos?
- ¿El corte, punzonado, doblado, soldadura y aislamiento se realizan internamente o se subcontratan a terceros desconocidos?
- Para productos tubulares: ¿qué procedimientos de soldadura y diseños de empalmes están calificados y pueden mostrar registros de prueba?
- Para productos aislados: ¿se realiza la fundición al vacío y se realizan pruebas de descarga parcial de rutina?
- ¿A qué tolerancias se comprometerán en cuanto a las posiciones de los orificios, la rectitud y la longitud del acabado, por escrito?
La selección del aislamiento pertenece a la misma conversación. El PTFE se mantiene estable en entornos químicamente agresivos y de alta temperatura donde los sistemas de caucho envejecen más rápido, mientras que el epoxi fundido al vacío se adapta a clases de alto voltaje y subestaciones compactas.
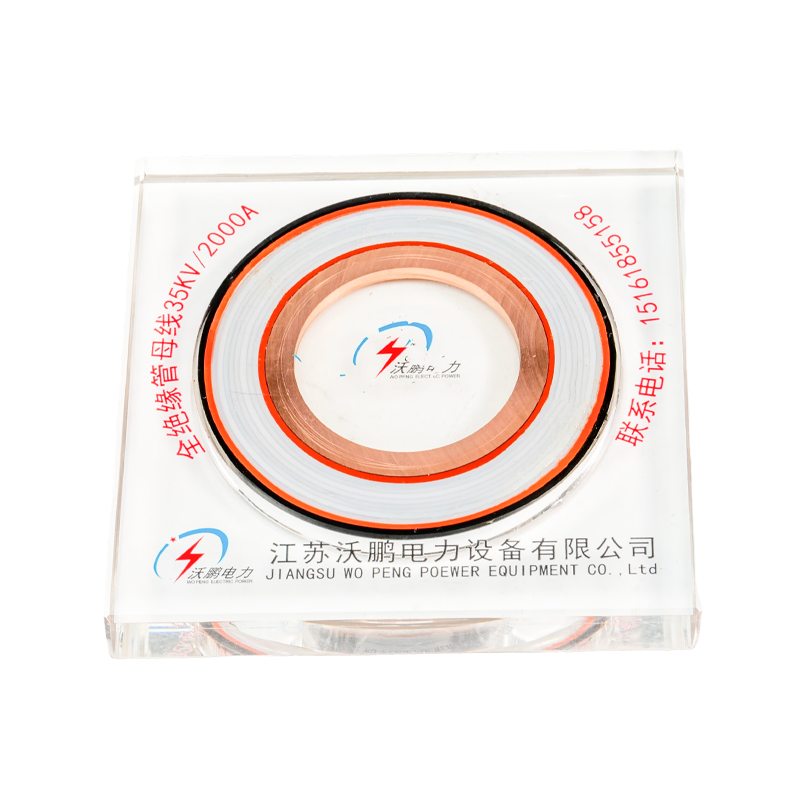 Barra colectora tubular de PTFE Con bobinado de película de PTFE, múltiples pantallas capacitivas y un rango operativo de -60 °C a 250 °C más protección IP68, esta barra aislada se adapta a instalaciones de subestaciones compactas, químicamente agresivas y de alta temperatura. Ver producto →
La lógica de selección se repite en todos los tipos de conductores. Antes de bloquear las especificaciones, vale la pena leer un tutorial dedicado a Cómo seleccionar la barra colectora tubular de aleación de aluminio adecuada y luego llevar una lista corta de requisitos al fabricante y no al revés.
Preguntas frecuentes
¿Qué tolerancia puede mantener un fabricante de manera realista en las posiciones de los agujeros?
El punzonado CNC normalmente mantiene entre ±0,1 y 0,2 mm en los centros de los orificios; La perforación manual a partir de líneas trazadas puede desviarse hacia ±0,5 mm o peor. Para las uniones atornilladas, la consistencia entre las barras coincidentes es más importante que el número absoluto, así que pregunte cómo se unen en el taller las piezas coincidentes.
¿Pueden las barras colectoras de aluminio reemplazar al cobre en todas partes?
No. El aluminio gana en peso y costo por amperio en tramos abiertos y tramos largos, pero el cobre aún tiene sentido donde el espacio es reducido, las uniones son numerosas o la infraestructura circundante es de cobre. Las conexiones de aluminio a cobre necesitan un diseño y hardware de transición deliberados.
¿En qué se diferencia la fabricación de barras colectoras tubulares del trabajo de barras planas?
El tubo agrega extrusión o trefilado, corte cuadrado a medida, soldadura de juntas y accesorios de extremo, y diseño mecánico para cargas de tramo y fuerzas de cortocircuito. Los aisladores de poste y los soportes de fijación son parte del sistema, no accesorios atornillados posteriormente.
¿Qué debe incluir una cotización de fabricación?
Como mínimo: aleación y temple, tolerancias dimensionales, clase y proceso de aislamiento, informes de prueba suministrados con el envío y embalaje diseñado para secciones rígidas largas. Si un proveedor duda en ponerlos por escrito, trátelos como datos. Para obtener un sistema de barras colectoras tubulares adaptado a su voltaje, tramo y entorno, puede solicitar una revisión de especificaciones y compare las respuestas una al lado de la otra.
Productos recomendados
-


Barra de autobús tubular de PTFE
-

Barra de bus tubular para fundición de resina epoxi
-

Barra de bus tubular de caucho de silicona EPDM
-

Barras Colectoras Tubulares de Aleación de Magnesio-Aluminio de Ultra Alta Tensión
-

Aislador columnar
-

Soportes de barra colectora (tipo de soporte fijo)
-

Cuerda de Acero-Aluminio de Refuerzo
-

Canalización de Barras Colectoras Compacta de Alta Densidad
-

Sistema de Canalización de Barras Colectoras de Alta y Baja Tensión
-

Canalización de Barras Colectoras de Potencia

-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 No. 8, Calle Yanjin, Parque Industrial Chengxi, Pueblo de Shanyang, condado de Baoying, ciudad de Yangzhou, provincia de Jiangsu, China
Derecho de Autor © Jiangsu Wopeng Power Technology Co., Ltd.
Todos los derechos reservados.
 Fabricante de barras colectoras aisladas personalizadas
Fábrica de sistemas de barras colectoras tubulares